Maintenance, rechanges, qualification et configuration sur Mars
FAIT / MESURÉINGÉNIERIESCÉNARIO EXPLICITE
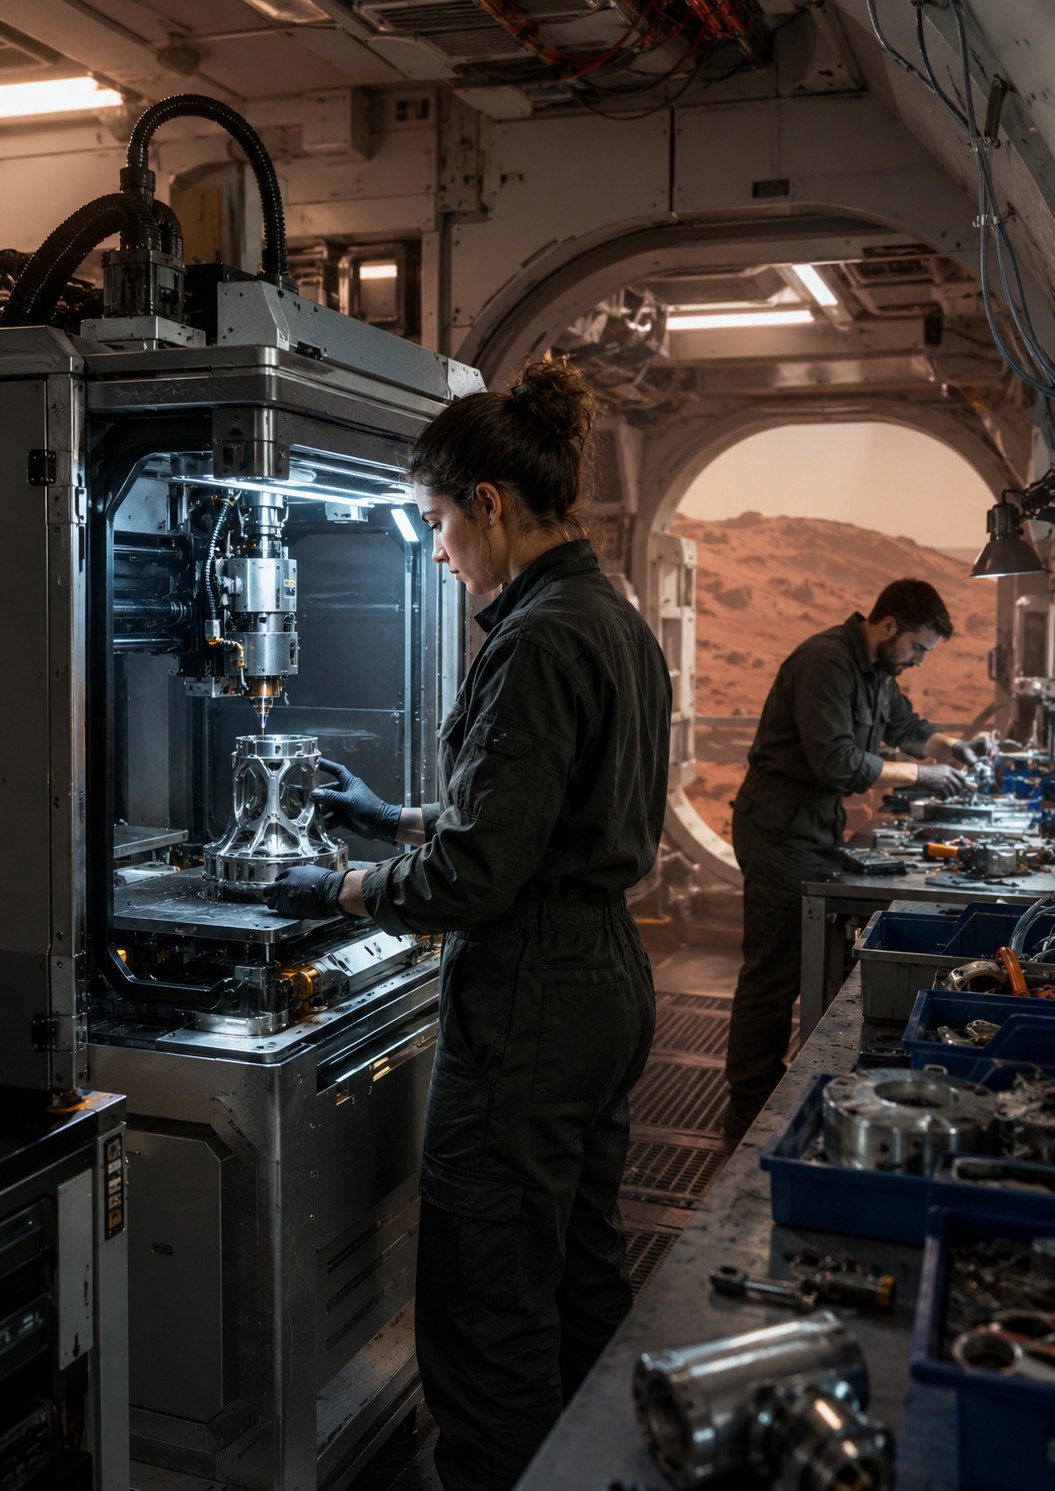
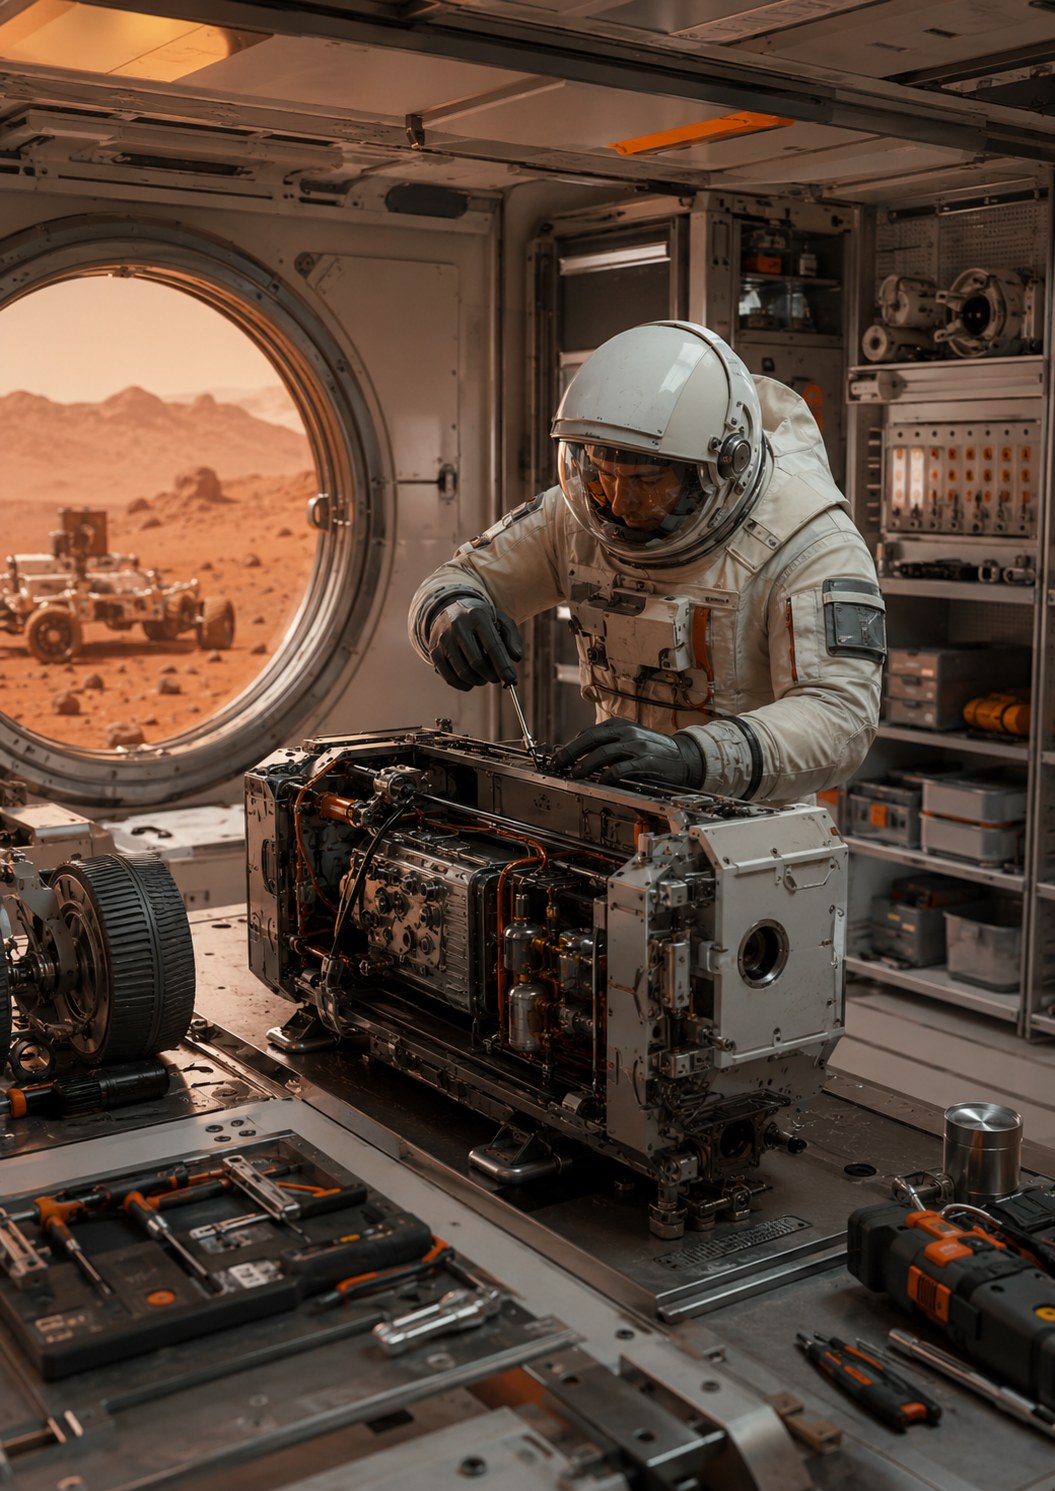
Visualisation conceptuelle de fabrication locale. Produire une géométrie correcte n’est que la première étape : matériau, traitement, tolérances, état de surface, contrôles et domaine d’emploi doivent être qualifiés avant de remettre la pièce dans une fonction critique.Visualisation conceptuelle d’un atelier de maintenance. L’objectif est de rendre les sous-ensembles démontables, testables et requalifiables avec les moyens disponibles sur place, plutôt que de dépendre d’un remplacement complet expédié depuis la Terre.
Une colonie fiable commence par savoir ce qui va casser
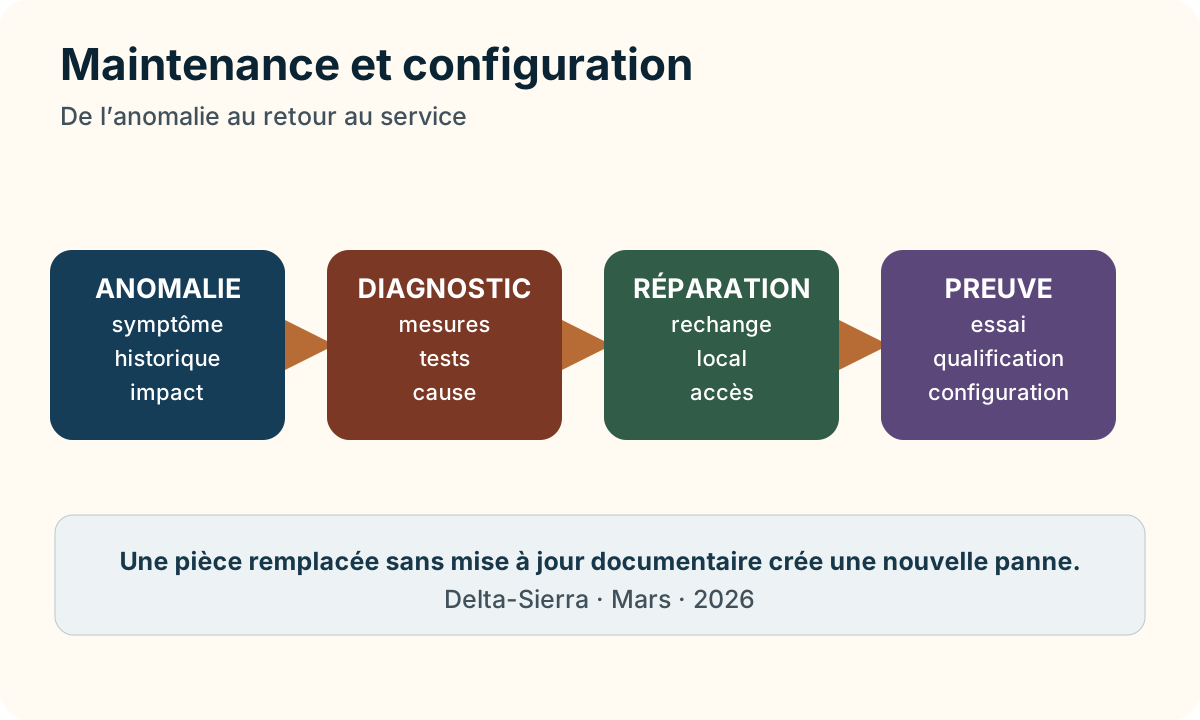
Sur Mars, réparer ne signifie pas simplement remplacer une pièce. Une intervention n’est terminée que lorsque la cause de la panne est comprise, que la réparation a été réalisée avec la bonne configuration, que le système a été essayé et qu’une preuve suffisante permet de le remettre en service.
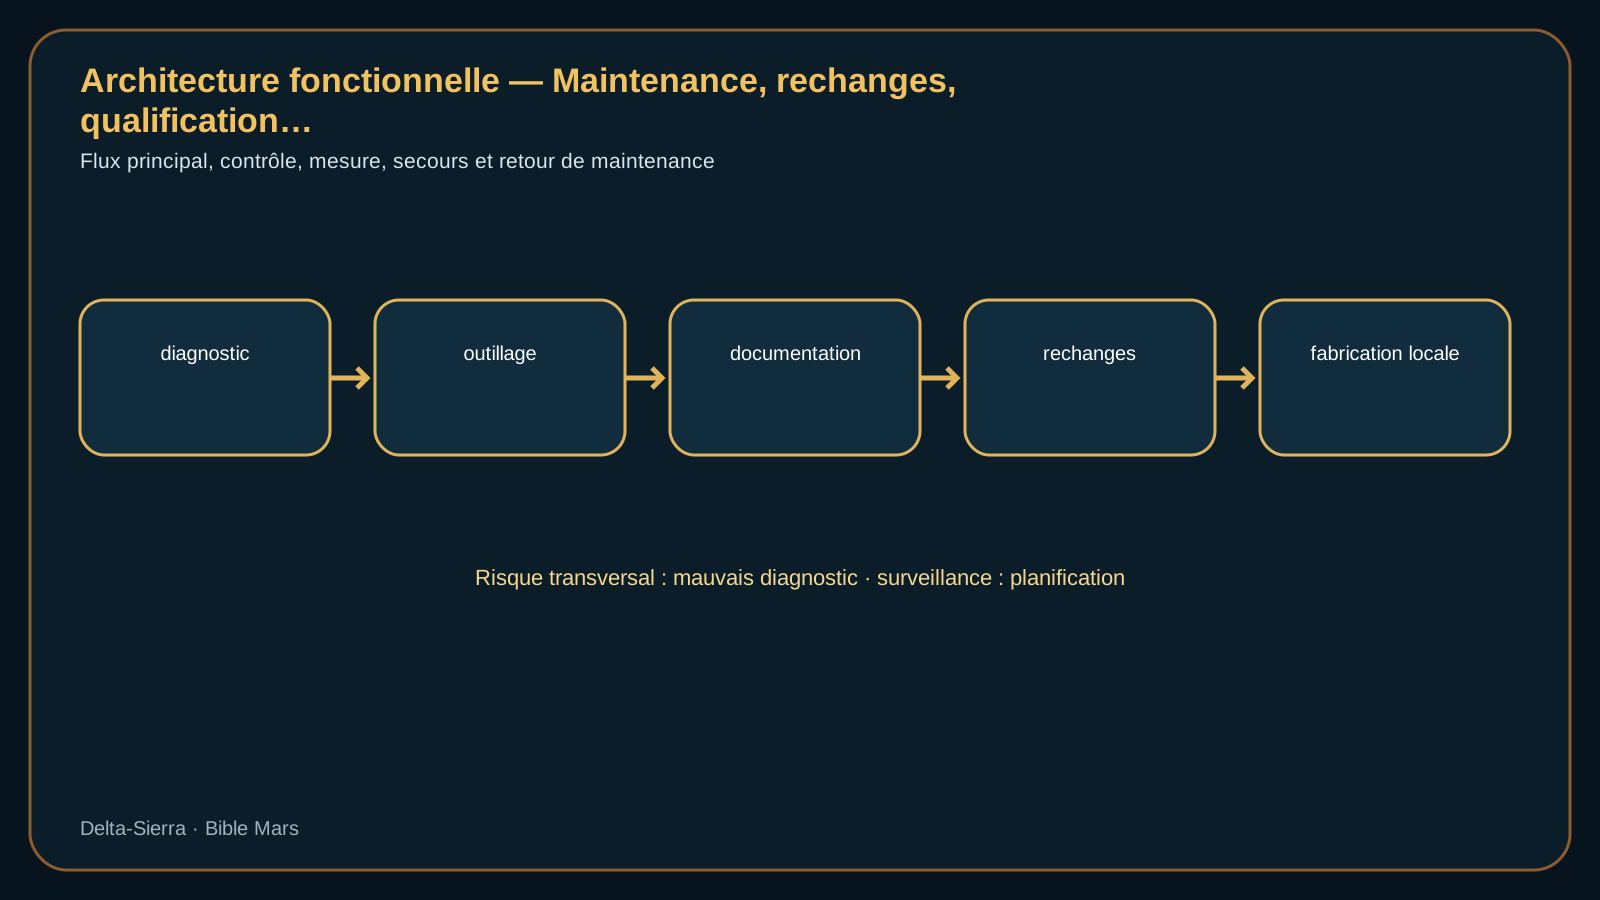
La chaîne de maintenance va donc de la détection d’une anomalie au diagnostic, à l’accès physique, à la réparation, à l’essai post-maintenance et à la mise à jour de la configuration matérielle ou logicielle. Chaque étape peut devenir le facteur limitant même lorsque la pièce de rechange existe.
Les grandeurs les plus utiles sont le MTTR — temps moyen de réparation —, le temps d’accès, le stock de pièces, l’outillage, la métrologie, les compétences disponibles et la capacité de vérifier la réparation. Les référentiels NASA de Reliability & Maintainability et de Systems Engineering relient précisément ces éléments à la gestion de configuration et à la vérification.
Dans un modèle simple, la disponibilité peut être approchée par A ≈ MTBF/(MTBF + MTTR), où le MTBF représente le temps moyen entre pannes et le MTTR le temps moyen de réparation. Ce calcul n’est utile que si ces moyennes décrivent réellement le même service ; il ne remplace ni le diagnostic, ni les stocks, ni les essais nécessaires avant retour en exploitation.
Le stock de rechanges doit être piloté par la fonction perdue
Sur Mars, compter les pièces n’est pas une stratégie de maintenance. Il faut relier chaque rechange aux fonctions qu’il restaure, au délai avant perte de mission, à la probabilité de panne et aux moyens réellement disponibles pour le diagnostic et le montage. Deux composants de même masse peuvent avoir des valeurs logistiques opposées si l’un remet en service plusieurs équipements tandis que l’autre exige un banc de test absent de la base. Les consommables de maintenance — joints, lubrifiants, connectique, produits de nettoyage, étalons — doivent être traités avec la même rigueur que les unités remplaçables.
La configuration ferme la boucle. Une pièce physiquement compatible peut rester dangereuse si son logiciel, sa calibration ou sa révision matérielle ne correspond pas au système installé. Chaque intervention doit donc produire un état de configuration vérifiable, un test de retour au service et une mise à jour du stock. Au fil des années, les données locales de panne modifient la politique de rechanges : la colonie apprend quels composants vieillissent réellement sous poussière, cycles thermiques et faible gravité, au lieu de conserver indéfiniment les hypothèses du départ.
Diagnostiquer avant de remplacer : la profondeur de réparation
La fabrication locale réduit certains stocks, mais ne supprime ni qualification, métrologie ni traçabilité des pièces critiques.
Une arborescence de diagnostic pour Maintenance, rechanges, qualification et configuration sur Mars indique quelles observations éliminent chaque hypothèse.
Qualifier une pièce locale et conserver la configuration réelle du système
investir dans accessibilité, diagnostic et documentation pour réduire masse de rechanges et temps d’indisponibilité
démonstrations de maintenance, chronométrage, erreurs injectées, contrôle configuration et essais de retour au service
Pour Maintenance, rechanges, qualification et configuration sur Mars, chaque essai déclare sa configuration, son environnement, son instrumentation et son critère de réussite.
Le journal de bord conserve la configuration exacte et les tendances des variables MTTR, temps accès, stock pièces, outillage, métrologie, compétence, preuve d’essai et configuration logicielle/matérielle. Chaque intervention enrichit les seuils de maintenance conditionnelle, la liste des rechanges critiques, l’outillage requis et les exercices de diagnostic ;
Du stock de secours à une culture martienne de maintenance
La maintenance consomme du temps humain, de l’outillage, des consommables et de l’attention. Une architecture théoriquement réparable peut donc devenir impraticable si chaque intervention exige trop d’heures de spécialistes ou immobilise plusieurs personnes pendant une urgence.
La maintenance dépend directement de la logistique, de la métrologie, de la documentation, de la cybersécurité et de la gestion de configuration. Une pièce correcte ne restaure pas une fonction si le logiciel, la calibration, les interfaces ou la procédure d’essai ne correspondent plus à l’équipement réellement installé.
La maintenance comme système de production : transformer les pannes en travail planifiable
Sur Mars, la maintenance ne peut pas être un service appelé après la panne. Elle doit commencer dans la conception : accès aux composants, points de mesure, documentation, pièces standardisées, possibilité de démonter sans détruire et diagnostic assez clair pour qu’un équipage local puisse agir sans attendre une visioconférence terrestre. Les travaux NASA sur la maintenabilité des missions d’exploration insistent depuis longtemps sur cette contrainte : plus la durée augmente et plus le réapprovisionnement diminue, plus la stratégie de réparation influence directement la masse, la disponibilité et le risque.
Choisir la profondeur de réparation
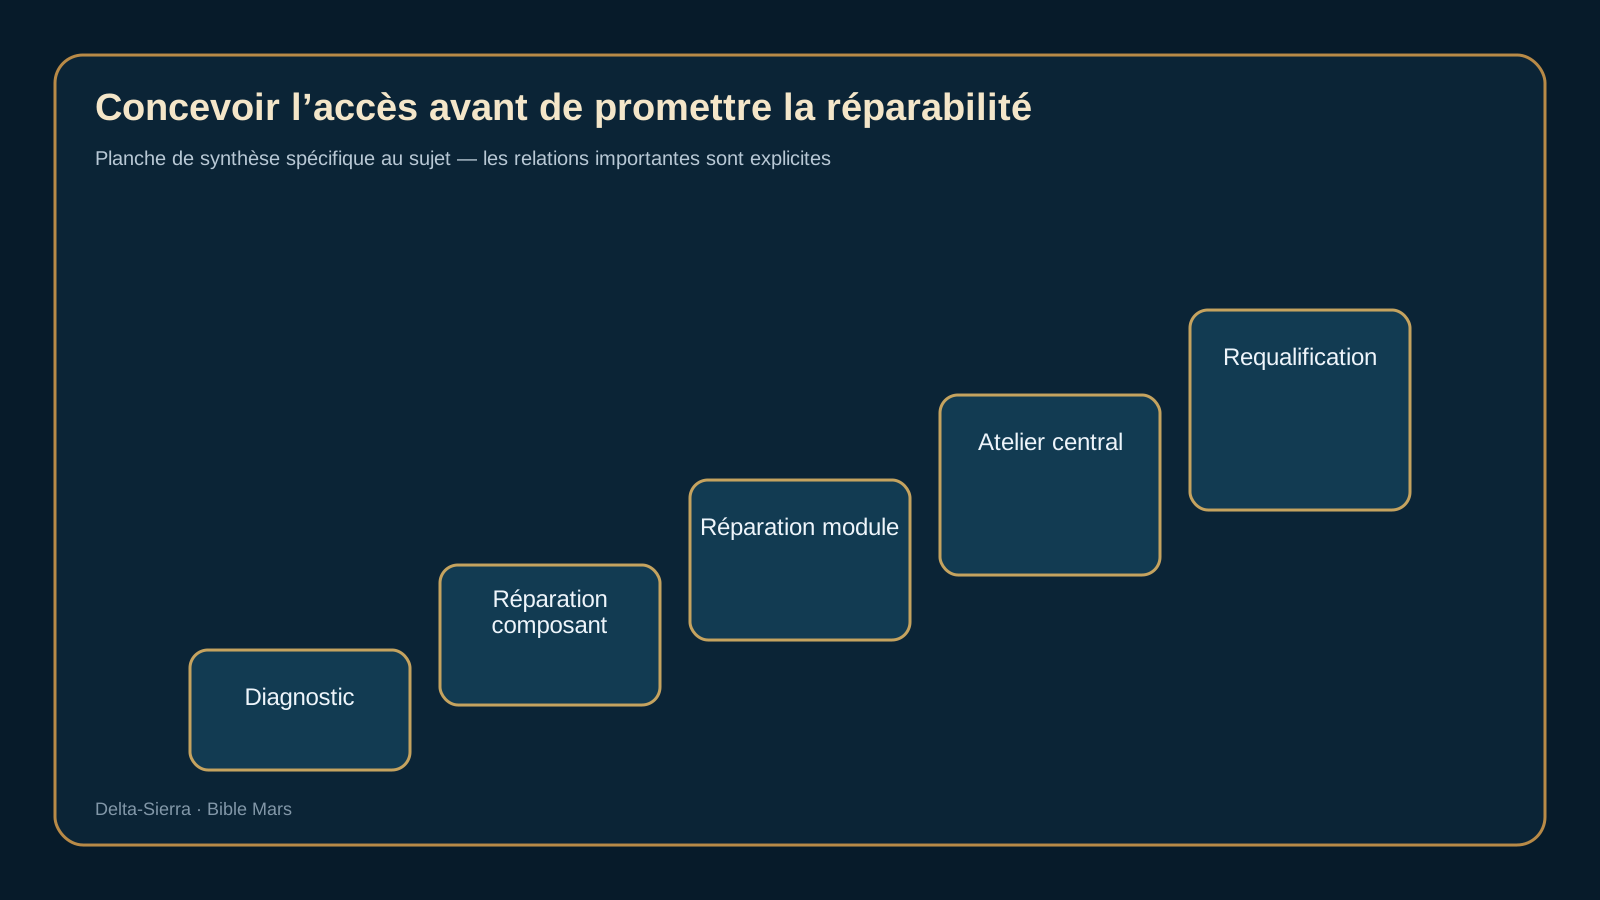
Remplacer un boîtier complet est rapide mais consomme une pièce lourde. Remplacer une carte ou un roulement économise de la masse mais demande outils, diagnostic, qualification et compétence. Aller jusqu’au composant électronique réduit encore le stock théorique, au prix d’un atelier beaucoup plus exigeant. La profondeur de réparation optimale varie donc selon la criticité, la fréquence de panne, la valeur de la pièce, la difficulté du test et la possibilité de fabriquer localement.
Une base doit enregistrer cette profondeur pour chaque équipement critique : niveau 1 échange d’un module, niveau 2 réparation d’un sous-ensemble, niveau 3 réparation atelier, niveau 4 fabrication locale. Cette hiérarchie transforme un inventaire de pièces en véritable doctrine de soutien.
Le stock de rechanges doit être calculé comme un portefeuille de risque
Le mauvais réflexe consiste à emporter « un de chaque ». Une pièce légère, très sollicitée et commune à cinquante équipements mérite peut-être plusieurs exemplaires. Une pièce lourde, très fiable et réparable localement peut ne pas justifier de doublon. Les analyses de rechanges de NASA comparent justement des techniques probabilistes pour les missions longues où l’échec d’un seul petit composant peut immobiliser une fonction majeure.
La standardisation est un multiplicateur puissant. Si plusieurs pompes partagent roulements, joints, capteurs et connecteurs, un même stock protège plusieurs systèmes. Mais cette commonalité peut aussi créer une cause commune si le composant partagé possède un défaut de conception. Le catalogue des rechanges doit donc suivre à la fois les bénéfices de standardisation et les risques de lot commun.
Fabriquer localement ne suffit pas : il faut qualifier
Une pièce imprimée ou usinée sur Mars n’est pas automatiquement équivalente à la pièce d’origine. Il faut connaître le matériau, la géométrie, les tolérances, l’état de surface, le traitement thermique éventuel et les charges réelles. Une pièce non critique peut être acceptée après contrôle dimensionnel et essai simple ; une pièce de pression, de levage ou de survie peut exiger des contrôles beaucoup plus sévères.
La métrologie devient donc le compagnon naturel de la fabrication. Pieds à coulisse, comparateurs, étalons, contrôle électrique, essais de fuite, microscopes ou méthodes non destructives ne sont pas du luxe industriel : ils permettent de décider si une réparation locale est fiable.
Configuration : savoir exactement ce qui est installé
Après dix ans, une base peut contenir des dizaines de variantes d’un même équipement, réparées avec des pièces de générations différentes. Sans gestion de configuration, le manuel décrit une machine qui n’existe plus. Chaque modification doit donc laisser une trace : numéro de série, version logicielle, pièce remplacée, matériau local utilisé, paramètres de test et date de retour en service.
Cette mémoire technique protège aussi la génération suivante. L’autonomie n’est pas seulement la capacité de produire une pièce ; c’est la capacité de comprendre pourquoi la machine actuelle diffère du plan d’origine et de la réparer sans réapprendre dix années d’histoire par accident.
La cannibalisation peut sauver une mission et détruire la visibilité du parc
Prélever une pièce sur une machine immobilisée pour en sauver une autre est une stratégie légitime en urgence. Mais chaque cannibalisation crée une dette : l’équipement donneur devient incomplet, le stock théorique ne correspond plus au stock réel et une future réparation peut découvrir trop tard que la pièce attendue a disparu. Toute cannibalisation doit donc être enregistrée immédiatement dans la configuration et déclencher un plan de reconstitution.
Cette discipline devient encore plus importante avec des machines identiques. Sans trace, un atelier peut croire disposer de trois unités réparables alors qu’il possède en réalité deux unités fonctionnelles et une carcasse vidée de composants critiques.
Mesurer le temps humain aussi soigneusement que la masse des pièces
Une architecture très réparable peut devenir impraticable si elle consomme des centaines d’heures de techniciens. Le coût de maintenance doit donc inclure temps de diagnostic, accès, démontage, réparation, test, documentation et remise en service. À mesure que la population grandit, ces heures déterminent le nombre de métiers nécessaires et la taille de l’atelier. L’autonomie matérielle sans main-d’œuvre disponible reste une autonomie théorique.
Monographie approfondie
Concevoir l’accès avant de promettre la réparabilité
Une pièce n’est maintenable que si l’équipage peut l’atteindre, l’identifier, la démonter avec l’outillage disponible, la remplacer ou la réparer, puis vérifier que le service est correctement rétabli.
Schéma niveau A : flux fonctionnel principal ; les détails et limites sont explicités dans le texte.Planche niveau B : représentation conçue pour ce sujet, sans prétendre remplacer les données et hypothèses du texte.
Diagnostiquer avant de démonter : symptômes, causes et tests discriminants
Diagnostiquer sans consommer les rechanges par essais successifs
Rechanges : choisir entre unité remplaçable, kit de réparation et matière générique
Fabrication locale : géométrie correcte ne signifie pas pièce qualifiée
Une pièce produite sur Mars peut avoir les bonnes dimensions tout en restant impropre au service à cause du matériau, de la porosité, de l’état de surface ou du procédé utilisé. Les essais doivent donc répondre à une question concrète : la pièce fabriquée localement peut-elle remplacer la référence dans cette fonction et avec quelle marge ? Cette réponse permet ensuite de décider quels stocks peuvent être réduits et quelles pièces doivent rester disponibles sous une forme qualifiée.
Qualification : matériau, procédé, inspection, essai et libération
Nettoyage et contamination : réparer sans introduire une nouvelle panne
Une intervention peut dégrader un système sain si des poussières, produits de nettoyage, lubrifiants ou pièces provenant d’une autre configuration sont introduits sans contrôle. La procédure doit donc identifier les voies de contamination, imposer des barrières adaptées et conserver la traçabilité des pièces cannibalisées ou remplacées. L’essai de remise en service doit pouvoir montrer non seulement que la fonction principale revient, mais aussi que l’intervention n’a pas créé un défaut latent qui apparaîtra plusieurs cycles plus tard.
Calculs reproductibles propres au sujet
Réparabilité et disponibilité
A = 2 000/(2 000+40)=98,04 % ; avec MTTR=10 h → 99,50 %
À fiabilité intrinsèque inchangée, rendre un équipement quatre fois plus rapide à réparer fait gagner plus d’un point de disponibilité. L’accessibilité physique et la modularité sont donc des paramètres de performance.
Charge annuelle d’une tâche périodique
H = 12 équipements × 1,5 h × 26 interventions/an = 468 h/an
Une opération de maintenance apparemment légère devient presque cinq cents heures-personnes par an lorsqu’elle se répète sur douze équipements. La fréquence et la taille du parc doivent apparaître dans les choix de conception.
Fabriquer ou emporter
Machine 350 kg + matière 150 kg = 500 kg ; rechanges importés = 800 kg ; gain brut = 300 kg
Le gain de 300 kg n’est pas une conclusion automatique en faveur de la fabrication locale. Il faut ajouter énergie, métrologie, qualification, déchets, pièces de la machine et compétences. Le calcul sert à ouvrir le bilan complet.
Requalifier une réparation avant de remettre le service vital en ligne
Logiciel et maintenance : configuration, rollback, journaux et cybersécurité
Planifier : maintenance préventive, conditionnelle et corrective
Une stratégie réaliste combine des interventions programmées, la surveillance de l’état et la réparation après panne. Son efficacité dépend de l’accessibilité des organes, de l’outillage, de la propreté, des interfaces et surtout de la capacité à tester l’équipement après remontage. Une réparation non qualifiée ne doit pas être comptée comme une fonction restaurée : le plan de maintenance doit réserver le temps et les moyens nécessaires à la vérification avant retour au service.
Vingt habitants : atelier permanent et spécialités de base
Cent habitants : magasin, laboratoire, qualification et gestion de parc
À cette échelle, la maintenance devient une activité industrielle permanente : magasin de pièces, laboratoire de contrôle, historique de pannes, planification et plusieurs niveaux de compétence. La fatigue du technicien devient elle-même un facteur de risque ; la documentation, les contrôles croisés et les essais de remise en service doivent donc être conçus pour détecter une erreur humaine avant qu’elle ne soit propagée à toute une série d’équipements.
Mille habitants : métiers, certification, pièces communes et chaîne locale
Accéder à une pompe exige six heures de démontage
Accéder à une pompe exige six heures de démontage. La pompe elle-même se remplace en trente minutes, mais son implantation fait exploser le MTTR. Le scénario montre pourquoi accès, connectique et manutention doivent être évalués avant gel de l’architecture.
Le diagnostic désigne la mauvaise carte
Le diagnostic désigne la mauvaise carte. L’équipe remplace une carte saine et consomme un rechange rare sans corriger la panne. La testabilité doit permettre d’isoler le défaut avant substitution. Le scénario valorise points de mesure, journaux, simulateurs et capacité de test sur table.
Réparation locale, qualification absente
Réparation locale, qualification absente. Une pièce réparée semble fonctionner mais aucune procédure ne permet de prouver qu’elle retrouvera sa durée de vie ou sa marge initiale. Le scénario impose des critères de requalification proportionnés à la criticité plutôt qu’un simple « ça marche ».
La configuration réelle dérive du dessin
La configuration réelle dérive du dessin. Après des années, câbles, logiciels, capteurs et pièces locales ne correspondent plus exactement à la documentation initiale. Une intervention préparée sur un schéma obsolète crée une nouvelle panne. Le scénario fait de la gestion de configuration une fonction quotidienne de maintenance.
Du coin d’atelier à un réseau de maintenance industrielle
Temps humain : une pièce légère peut coûter cent heures de travail
Apprendre des pannes : transformer chaque intervention en donnée de conception
Étude de cas — gagner de la disponibilité par la maintenabilité
Pour préparer la maintenance, il est plus utile de décomposer l’indisponibilité que de répéter un score de fiabilité. Si une intervention dure 20 h, on sépare diagnostic, accès, dépose, travail d’atelier, repose et essai de retour au service. Réduire le remplacement manuel de 8 h à 3 h apporte peu si le diagnostic consomme encore 10 h et l’essai final 5 h. Cette décomposition indique si le prochain kilogramme doit financer un rechange, un capteur de diagnostic, un meilleur accès ou un moyen d’essai.
Sur Mars, le MTTR inclut diagnostic, accès, outillage, remise en configuration et essai de retour au service. Une pièce en stock mais non qualifiable ne réduit pas réellement ce temps.
Chaque remplacement doit produire une configuration traçable et un test de fonction mesuré ; les données de terrain révisent ensuite le stock et les priorités de réparation.
Dimensionner la maintenance par la disponibilité du service, pas par le nombre de pièces en stock
Un stock de rechanges impressionnant peut coexister avec une faible disponibilité si le diagnostic est lent, les pièces sont inaccessibles ou la requalification impossible. Pour une fonction vitale, le bon objet d’étude est le service rendu : combien de temps peut-il être indisponible, quelle réparation minimale le restaure, et quelles ressources cette réparation consomme-t-elle ? Cette approche relie fiabilité, maintenabilité, compétences, outillage et logistique.
Une réparation n’est terminée qu’après vérification du service et mise à jour de la configuration réelle.
Disponibilité : le temps de réparation est aussi important que le taux de panne
Dans un modèle simplifié, la disponibilité intrinsèque peut être estimée par A = MTBF / (MTBF + MTTR). A est une fraction sans unité ; MTBF signifie Mean Time Between Failures, temps moyen entre pannes ; MTTR signifie Mean Time To Repair, temps moyen de réparation. Avec MTBF = 2 000 h et MTTR = 20 h, A ≈ 2 000 / 2 020 ≈ 0,9901, soit 99,01 %. Si la pièce n’est accessible qu’après 80 h de dépose et de sécurisation, utiliser 20 h comme MTTR donne une image trompeuse. Le temps logistique et administratif doit être suivi séparément ou intégré selon la définition retenue.
Un rechange doit être choisi par criticité, consommation et capacité de substitution
Le calcul du stock ne peut pas se limiter à « deux exemplaires de chaque pièce ». Certaines pièces ont un taux de consommation, d’autres un délai de fabrication locale, d’autres encore sont communes à de nombreux systèmes. Une référence unique utilisée dans vingt pompes peut créer un risque de concentration. À l’inverse, standardiser intelligemment des interfaces permet qu’un convertisseur, un capteur ou un roulement serve plusieurs fonctions et réduit la variété à entretenir.
Qualification locale : fabriquer n’est pas prouver
Une pièce imprimée ou usinée sur Mars doit satisfaire la fonction, pas seulement ressembler à l’original. La chaîne de preuve peut inclure matière première, paramètres machine, géométrie, état de surface, traitement, contrôle non destructif, essai fonctionnel et traçabilité. Les exigences doivent être proportionnées au risque : une poignée intérieure et un composant de confinement de pression n’appellent pas le même niveau de qualification.
La configuration devient la mémoire technique de la colonie
Après dix ans de réparations, aucun habitat ne sera exactement conforme au plan de départ. Câbles déroutés, firmware, pièces locales, capteurs remplacés et procédures modifiées créent une nouvelle réalité. La gestion de configuration doit relier ce qui est installé à ses documents, ses limites et son historique. Sans cette discipline, une équipe peut appliquer la bonne procédure à la mauvaise version d’un équipement.
Scénario : un capteur de pression « compatible » provoque une erreur de diagnostic
Un capteur d’origine est remplacé par une référence locale ayant la même plage mais une réponse dynamique différente. Le contrôleur interprète son retard comme une fuite ou une vanne lente. La panne n’est ni le capteur ni le logiciel pris séparément : c’est l’interface de configuration. La remise en service doit donc inclure étalonnage, paramètres logiciels et test de la chaîne complète.
Le cannibalisme doit rester une stratégie contrôlée
Prélever une pièce sur un équipement secondaire peut sauver un service vital, mais crée une dette. La configuration doit enregistrer quel système a été sacrifié, quelle pièce a migré, sa durée d’usage et le plan de remise à niveau. Sans cette trace, la colonie peut accumuler des équipements partiellement démontés et perdre progressivement sa capacité de secours.
Indicateur utile : temps jusqu’au rétablissement d’une fonction minimale
La maintenance martienne gagne à mesurer le temps nécessaire pour retrouver un service minimum, distinct du temps nécessaire pour restaurer toutes les performances. Une boucle d’eau peut d’abord être remise en circulation à capacité réduite, puis recevoir une réparation complète. Cette distinction permet de concevoir des modes dégradés réparables et évite qu’une intervention longue transforme une panne simple en crise de ressources.
Cas de décision — remettre en service une vanne de boucle pressurisée sans consommer le mauvais rechange
Une vanne motorisée d’une boucle vitale commence à présenter un temps de course irrégulier. La pression reste dans la bande autorisée, mais le courant moteur augmente à chaque cycle. La première décision n’est pas de remplacer la vanne : elle consiste à distinguer frottement mécanique, contamination, dérive du capteur de position et défaut d’alimentation. Une mesure de courant, une comparaison avec la vanne jumelle et un essai à charge réduite peuvent séparer ces hypothèses sans ouvrir immédiatement la boucle.
Si le diagnostic désigne l’actionneur, trois voies existent : remplacer l’ensemble complet, changer seulement le moteur-réducteur ou réparer le mécanisme. Le choix dépend du stock, du temps d’arrêt admissible et surtout de la preuve disponible après intervention. Une pièce légère ne vaut rien si elle impose un démontage que l’atelier ne peut pas requalifier. Le dossier de configuration doit donc relier numéro de série, révision logicielle, couple de serrage, étalonnage du capteur et résultat de l’essai d’étanchéité.
Le retour au service se fait par paliers. On vérifie d’abord l’absence de fuite, puis la course à vide, la consommation électrique, la réponse sous pression et enfin plusieurs cycles représentatifs. Le critère de succès n’est pas « la vanne bouge » mais « la fonction retrouve sa marge sans anomalie secondaire et la configuration réelle est documentée ». Ce type de séquence économise des rechanges, réduit les faux diagnostics et transforme la maintenance en production de preuve.
Sources et résultats documentaires
Concevoir l’accès avant de promettre la réparabilité : les références ci-dessous sont retenues parce qu’elles apportent un résultat, un statut technologique ou un cadre de vérification directement utile au sujet.